
Validazione del monitoraggio della saldatura: cosa abbiamo misurato e cosa no
Un sistema di monitoraggio vale quanto le prove che ha dietro. Questa pagina mostra come validiamo HeatCore oggi, con i numeri misurati e i limiti che li accompagnano.
Dove una cosa non è ancora misurata, scriviamo «non ancora misurato». Preferiamo pochi numeri veri a molte promesse.
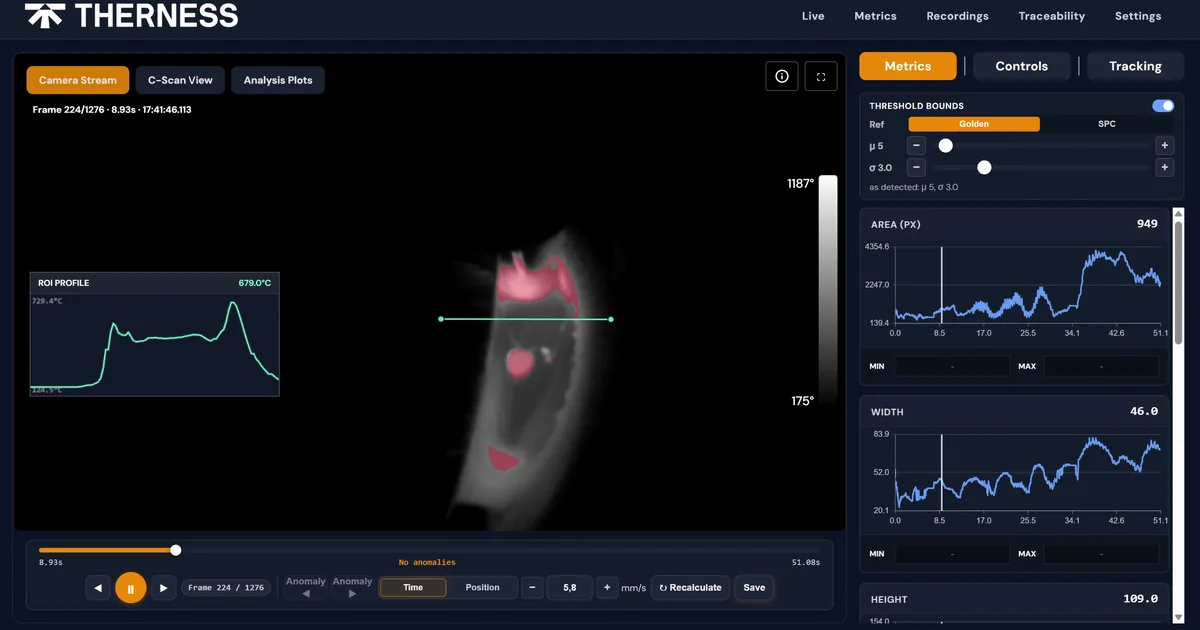
Come validiamo senza difetti naturali
I difetti naturali sono rari e imprevedibili, quindi non li aspettiamo. Saldiamo un cordone di riferimento, poi ripetiamo la saldatura cambiando apposta una condizione, in modo controllato.
HeatCore impara dal cordone di riferimento una banda di comportamento normale (±2,6 deviazioni standard). Poi confronta ogni altra saldatura con quella banda, sul bagno di fusione visto dalla telecamera termica (area, larghezza, altezza, temperatura media, massima e dispersione) e su tensione, corrente e filo dal robot.
Le deviazioni indotte apposta sono una prova, non la dimostrazione che il sistema trovi ogni difetto naturale. Questa equivalenza non è ancora dimostrata.
Campagna interna del 23 giugno 2026
| Saldatura | Che cosa abbiamo cambiato | Esito |
|---|---|---|
| Riferimento (MAG) | Niente | Passata: 1 frame su 101 fuori banda |
| Disallineamento del giunto | Torcia spostata dal giunto a metà passata | Segnalata |
| Stick-out più lungo | Distanza punta–pezzo aumentata a metà cordone | Segnalata |
| Basso apporto termico (CMT) | Apporto termico ridotto, giunto disallineato, penetrazione insufficiente dichiarata da chi ha saldato | Segnalata sul canale della temperatura media |
Che cosa questi numeri non dicono
- Campione piccolo. 4 saldature, una per tipo di deviazione, in un solo giorno. Materiale e spessore dei provini non sono stati registrati.
- Nessuna prova fuori campione. La banda è appresa sullo stesso cordone di riferimento su cui poi è valutata. Il frame fuori banda (1 su 101) non è un tasso di falsi positivi su saldature buone nuove.
- Difetti non verificati sul pezzo. Disallineamento e mancata penetrazione sono quello che ha impostato chi ha condotto la prova, non misurati con sezioni o controlli non distruttivi.
- Processo diverso in una prova. La saldatura a basso apporto termico è in CMT, il riferimento in MAG: la banda reagisce anche al cambio di processo. Non diciamo che HeatCore rileva la mancata penetrazione. Sul canale dell'area quella saldatura è rimasta dentro la banda.
- Processi coperti. MAG e CMT robotizzati su giunto lineare. Non ancora validati con numeri: saldatura manuale e semi-automatica, TIG, laser, alluminio, inox, lamiere sottili.
- Durata degli eventi. La telecamera termica lavora a 25 frame al secondo: vede eventi di decine di millisecondi, non i singoli spruzzi.
Domande aperte, dette chiaramente
- Falsi positivi e falsi negativi per saldatura su una serie di cordoni: non ancora misurati.
- Confronto con prove distruttive e a ultrasuoni sulle stesse saldature: non ancora fatto.
- Tipo di difetto (porosità, cricche, inclusioni, mancata fusione): non misurato. Oggi la risposta è «anomalia sì, tipo di difetto no».
- Saldatura manuale e semi-automatica: HeatCore Basic registra e mostra il campo termico con camera fissa su staffa; il confronto automatico con un riferimento è validato solo in saldatura robotizzata.
HeatCore sostiene i vostri registri di qualità. Non sostituisce i controlli e i criteri di accettazione richiesti dal vostro cliente e dalle norme applicabili. Come funziona il sistema lo descrive la pagina sul monitoraggio della saldatura in tempo reale.
Domande sulla validazione
Qual è il tasso di falsi positivi e falsi negativi di HeatCore?
Non è ancora misurato. Per un tasso per saldatura serve una serie di cordoni, buoni e con deviazioni, verificati uno per uno. Lo studio è nell'agenda di R&D; finché non è fatto non pubblichiamo un tasso.
HeatCore è stato confrontato con prove distruttive o a ultrasuoni?
Non ancora. Sulle saldature monitorate da HeatCore non sono state fatte sezioni, macrografie, prove a ultrasuoni o radiografiche. HeatCore non sostituisce i controlli e i criteri di accettazione richiesti dal vostro cliente.
HeatCore dice che tipo di difetto ha trovato?
No. Oggi dice che una saldatura si è allontanata dal riferimento, e su quale segnale. Il riconoscimento del tipo di difetto (porosità, cricche, mancata fusione) non è stato misurato.
Il confronto automatico è validato nella saldatura manuale?
No. In postazioni manuali e semi-automatiche HeatCore Basic registra e mostra il campo termico con camera fissa su staffa. Il confronto automatico con un riferimento è oggi validato solo in saldatura robotizzata.
Come posso verificarlo sul mio processo?
Con un pilota a pagamento sulla vostra cella: installiamo il sistema, registriamo i vostri cordoni di riferimento e alla fine guardiamo insieme i risultati. Scriveteci processo, materiali e geometria del giunto.
Misuratelo sulle vostre saldature
Un pilota a pagamento sulla vostra cella mostra che cosa vede HeatCore sul vostro processo, con i vostri cordoni di riferimento. Indicateci processo, materiali e geometria del giunto. Il modulo di contatto è in inglese: potete scrivere in italiano.
Chiedi un pilota