
Sistema di monitoraggio saldatura: ogni cordone controllato mentre si salda
Un sistema di monitoraggio saldatura misura il processo durante la saldatura, non dopo. Telecamere termiche, riprese ad alta velocità del bagno di fusione e parametri elettrici diventano un esito per ogni cordone e un registro che la qualità può mostrare in audit.
Therness, spin-off del Politecnico di Torino, sviluppa il sistema completo: telecamere HeatCam e PoolDrop, acquisizione WeldTrace e piattaforma HeatCore. Si parte da un pilota su una cella, con criteri di accettazione decisi prima.
Perché controllare a campione non basta più
Il controllo a campione vede pochi pezzi, e li vede tardi. Quando un difetto di penetrazione o una porosità emerge al controllo finale, la cella ha già prodotto un turno di pezzi con la stessa deriva. Il costo non è il singolo scarto: sono la rilavorazione, il fermo e la contestazione del cliente.
Un sistema di monitoraggio saldatura sposta la domanda dal «questo pezzo è buono?» al «il processo è rimasto dentro i limiti su ogni cordone?». Misura in continuo, confronta con i limiti ricavati dalla vostra WPS e segnala la deriva mentre il pezzo è ancora in posizione. Ogni esito resta archiviato con i dati che lo giustificano, quindi un allarme si può sempre ricostruire.
Il monitoraggio della saldatura al lavoro nell’industria
- Oltre2.000saldature monitorate in produzione
- Oltre16 kmdi cordone monitorati in produzione
- Oltre230ore di saldatura monitorate in produzione
- Oltre15sistemi, termocamere e licenze software spediti
- Oltre4progetti pilota e di integrazione nell'industria
- 7settori industriali serviti
- 5anni di R&D sulla termografia per la saldatura, dal Politecnico di Torino
- Oltre15pubblicazioni scientifiche peer-reviewed del team fondatore
Dove operiamo

- Europa — sistemi installati e progettiItalia e paesi di tutta Europa, Regno Unito compreso
- Italia — sede, sistemi installati e progetti
- Mercati servitiStati Uniti, Canada, Emirati Arabi Uniti, Arabia Saudita, India
Mercati serviti: paesi da cui abbiamo ricevuto richieste qualificate o a cui abbiamo inviato offerte. Paesi, non città.
Progetti e richieste da oltre 10 paesi in 3 continenti
Settori serviti
- Ferroviario
- Automotive e veicoli
- Metalmeccanica e acciaio
- Oil & gas ed energia
- Elettronica
- Termoformatura e plastica
- Packaging
Dati a ottobre 2026
Riconoscimenti
- 2026 — Finalista al Premio Talgo all'Innovazione Tecnologica 2026, categoria Tecnologia ferroviaria
- 2026 — Selezionata per il Canada Start-Up Program 2026 dell'Agenzia ICE (Toronto e Montréal)
- 2026 — Ammessa ai Progetti Integrati di Filiera (PIF) 2026–2029 della Regione Piemonte, 4 filiere
- 2026 — Selezionata per Impact Deal 2026, 4ª edizione (Fondazione CRT – OGR Torino)
- 2025 — Vincitrice della RINA Call 4 Startup 2025, «Innovation for Real Impact in Supervision and Monitoring»
- 2025 — Vincitrice della Call for Startup RESTART, Politecnico di Bari (PNRR – NextGenerationEU)
- 2025 — 2° posto a UniCredit Start Lab 2025, categoria Clean Tech & Industrial
- 2024 — Finalista al Premio Nazionale per l'Innovazione (PNI) 2024, categoria Industrial
- 2024 — Finalista Start Cup Piemonte Valle d'Aosta 2024
- 2024 — Proof of Concept finanziato da Tech4Planet – CDP Venture Capital
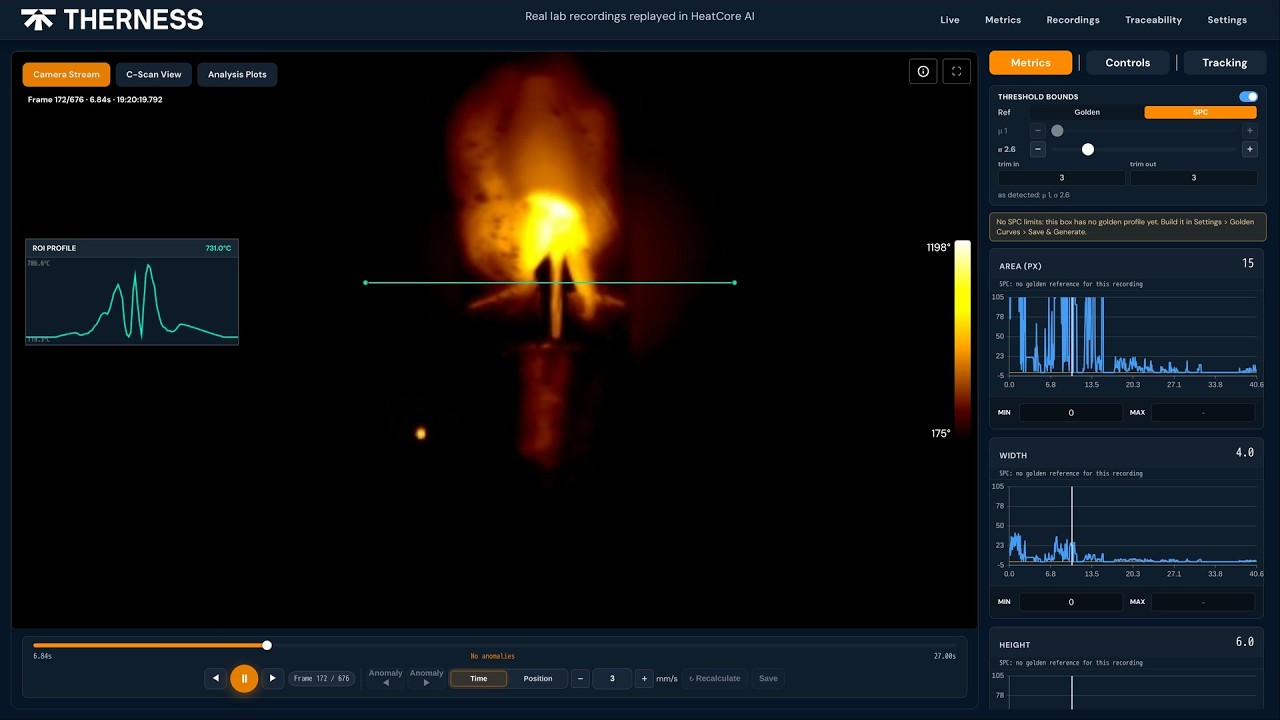
HeatCore AI in 1 minuto e 35 secondi
Tre segnali, un solo registro per cordone
Distribuzione termica
Temperatura del bagno, velocità di raffreddamento e flusso di calore anomalo: segnali legati a penetrazione insufficiente, mancata fusione e rischio di porosità.
Bagno di fusione ad alta velocità
Il comportamento del bagno e il trasferimento della goccia ripresi fino a 480 fotogrammi al secondo, con illuminazione integrata che attenua il bagliore dell'arco.
Parametri di processo
Tensione, corrente e velocità del filo acquisiti fino a 25 kHz, gas di protezione a 10 Hz: la prova di che cosa ha erogato davvero la macchina su quel giunto.
Monitoraggio dei parametri →Quattro famiglie di monitoraggio, e che cosa misura ciascuna
| Famiglia | Che cosa misura | Che cosa può dirti | Che cosa non può dirti |
|---|---|---|---|
| Visuale / HDR (arc visualization) | Luce riflessa dall'arco e dal bagno di fusione, ripresa ad alta frequenza con illuminazione dedicata e filtri a banda stretta. | Geometria del bagno, trasferimento della goccia, stabilità dell'arco, spruzzi e corto circuiti, fotogramma per fotogramma. | Quello che sta sotto la superficie: un difetto interno non lascia firma visibile sul cordone. |
| NIR / SWIR | Radianza nel vicino infrarosso, circa 0,9–3 µm, di superfici calde oltre qualche centinaio di gradi. | Campi di temperatura superficiale ed estensione del bagno ad alta risoluzione spaziale, con meno interferenza dell'arco. | La struttura interna, e la temperatura assoluta senza un'assunzione di emissività. Therness non offre una telecamera SWIR: la nostra linea termica è LWIR. |
| Termografia LWIR con AI | Calore emesso nella banda 8–14 µm: distribuzione di temperatura, velocità di raffreddamento e flusso di calore sul giunto. | Rischio di anomalia termica, segnali legati alla penetrazione e un pass/fail per cordone contro un cordone di riferimento. | Il tipo di difetto: segnala che il cordone è uscito dalla banda, non nomina la discontinuità. |
| Parametri elettrici di processo | Corrente, tensione, velocità del filo e velocità di avanzamento letti dal generatore e dal robot. | Stabilità dell'arco, deriva dei parametri e conformità alla WPS: il segnale più precoce che il processo si sta muovendo. | Che aspetto ha davvero il cordone: è un proxy del processo, non una misura del giunto. |
Scorri per confrontare →
Therness copre tre famiglie su quattro — telecamera per saldatura per la parte visuale, termocamera industriale per la termografia LWIR e monitoraggio dei parametri per i segnali elettrici — e le unisce in un solo registro per cordone.
Telecamera per saldatura: quale scegliere
HeatCam IR-C
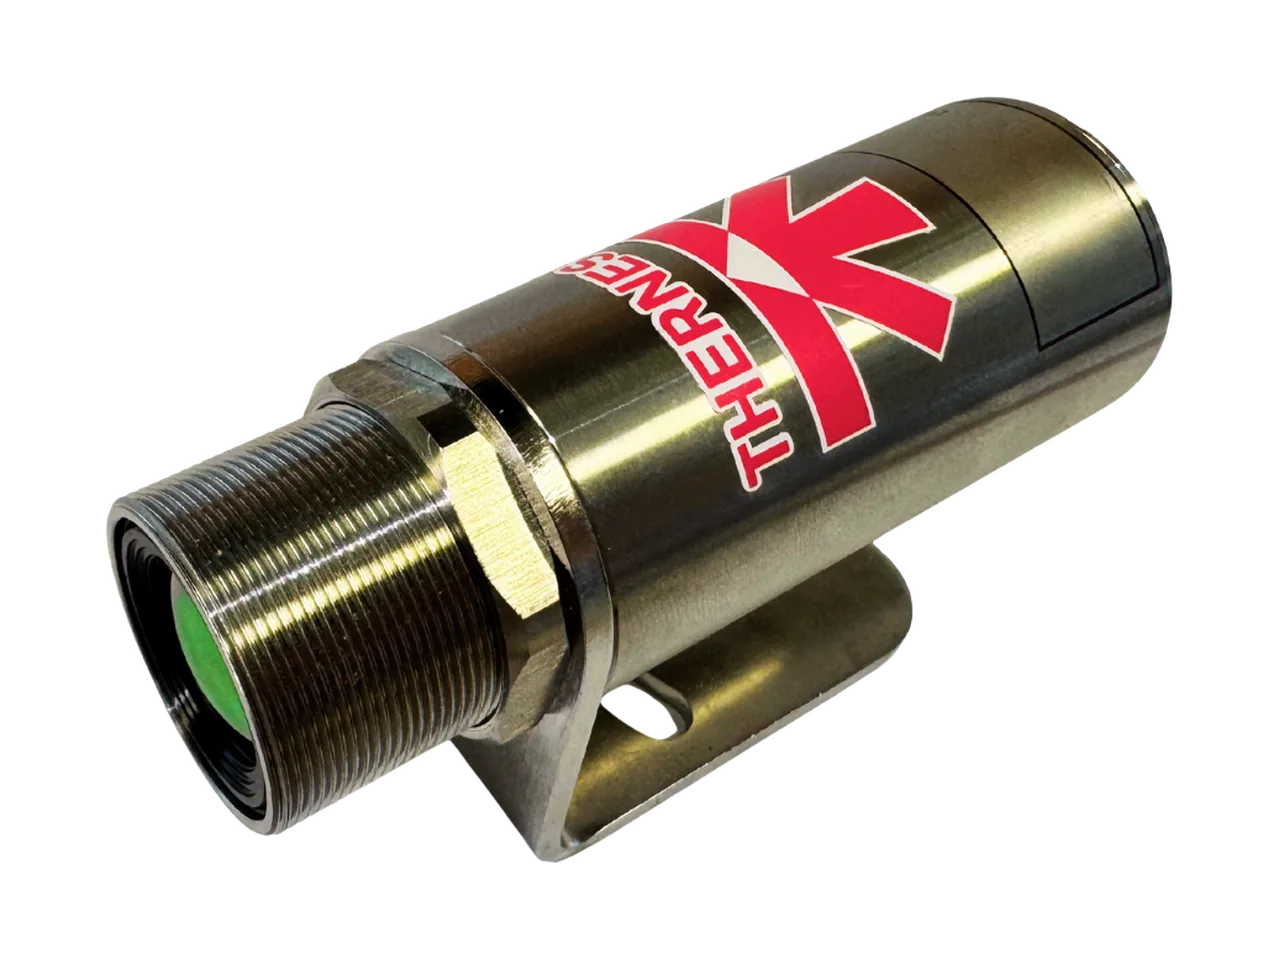
Telecamera termica radiometrica cilindrica per installazioni fisse e celle: sensore 384 × 240, da −20 °C a 900 °C di serie (1500 °C opzionale), sensibilità 60 mK, alimentazione e dati su un solo cavo Ethernet, messa a fuoco motorizzata da remoto.
Scheda HeatCam IR-C (EN) →HeatCam IR-S
Telecamera termica compatta, 38 × 38 × 39 mm, per il polso del robot, le teste di saldatura e le macchine WAAM o DED dove lo spazio è poco.
Scheda HeatCam IR-S (EN) →PoolDrop
Telecamera ad alta velocità per il bagno di fusione, fino a 480 fps: per lo sviluppo di processo e per capire che cosa succede in superficie mentre si salda.
Scheda PoolDrop (EN) →Il confronto completo fra le telecamere, con ottiche e montaggi, è nella guida in inglese Welding camera.
HeatCore: tre livelli dello stesso sistema
HeatCore Basic
Per stazioni manuali e semiautomatiche: visione termica dal vivo, registrazione, carte di controllo SPC e allarmi a schermo, tutto in locale.
HeatCore Basic (EN) →HeatCore AI
Per celle robotizzate: segmentazione del bagno di fusione e confronto di ogni ciclo con un riferimento, con modelli addestrati sui dati di saldatura, con inferenza in locale.
HeatCore AI (EN) →HeatCore Robotic
Cella completa: HeatCore AI, modulo di integrazione con robot e PLC, verifiche di prontezza della cella ed esportazione dei risultati verso MES ed ERP.
HeatCore Robotic (EN) →Il confronto dettagliato dei livelli, con le specifiche di ogni scheda tecnica, è nella pagina in inglese Welding monitoring system.
Dal pilota su una cella al rollout
- Criteri prima dei dati. Con la vostra qualità fissiamo che cosa conta come difetto, quali giunti seguire e che cosa deve fare la cella quando scatta un allarme.
- Pilota su una cella. Installiamo telecamera e software su una cella rappresentativa e raccogliamo pezzi buoni e pezzi con difetti noti.
- Validazione. Misuriamo falsi allarmi e difetti mancati sui vostri pezzi. I numeri che contano sono quelli del pilota, non quelli di un catalogo. Come abbiamo validato HeatCore finora, e che cosa non è ancora misurato, lo trovate nella pagina validazione del monitoraggio.
- Rollout. Si estende alle altre celle solo se i criteri sono rispettati, con formazione degli operatori e assistenza sotto SLA.
Il sistema si integra con QMS, MES ed ERP che avete già, senza sostituirli: dati in locale, CSV per ogni job e modulo PLC su progetto sono descritti nella pagina integrazione e IT di HeatCore. Le evidenze per cordone sostengono i flussi di ISO 3834 e ISO 17635; la certificazione resta compito degli enti accreditati.
Domande di chi valuta un sistema
Quanto costa un sistema di monitoraggio saldatura?
Dipende da quante celle volete coprire, da quale segnale serve (termico, bagno di fusione, parametri elettrici) e da quanta automazione volete nella decisione. Per questo partiamo da un pilota su una cella: il preventivo arriva dopo aver visto il vostro processo, con perimetro e criteri di accettazione scritti.
Si può installare su una cella robotizzata già in produzione?
Sì. Le telecamere si montano su staffa fissa o sul polso del robot e il software lavora accanto al controllore esistente. Il segnale di allarme verso robot o PLC si definisce in fase di progetto, in base a quali ingressi il vostro controllore accetta.
Il monitoraggio sostituisce i controlli non distruttivi?
No. Riduce i difetti che arrivano ai controlli e dà un dato su ogni cordone, ma quali controlli restano obbligatori lo stabiliscono le norme applicabili, il vostro cliente e l'ente che vi certifica. Therness non rilascia certificazioni.
Il monitoraggio vede i difetti interni, come la mancata fusione?
Non direttamente. Il sistema segnala che i segnali di un cordone sono usciti dalla banda appresa sui cordoni di riferimento, il che correla con rischi termici come problemi di penetrazione e porosità. Mancata fusione, porosità interna e difetti di radice possono non lasciare alcuna firma termica o visibile in superficie: la loro assenza si stabilisce con i controlli non distruttivi — radiografia, ultrasuoni o phased array — non con il monitoraggio. Il monitoraggio riduce la popolazione da controllare e dà a ogni cordone segnalato l'evidenza da rivedere; non certifica l'assenza di discontinuità interne.
Che cosa serve per avviare un pilota?
Una cella rappresentativa, la WPS dei giunti da seguire, qualche pezzo buono e qualche pezzo con difetti noti, e una persona della qualità che fissi con noi i criteri di accettazione prima di iniziare. A fine pilota si leggono falsi allarmi e difetti mancati sui vostri pezzi.
I dati restano in azienda?
Sì. L'elaborazione avviene in locale, nella cella o nella rete di stabilimento, senza dipendere dal cloud per la decisione. I risultati si esportano verso QMS, MES o ERP tramite le interfacce concordate.
Valutiamo il monitoraggio su una vostra cella
Raccontateci processo, materiali e difetto che vi costa di più. Vi rispondiamo in italiano con i passi per un pilota sulla vostra linea. Il modulo di contatto è in inglese: potete scrivere in italiano.
Richiedi una valutazione